Vorbohren für M4 bis M10: Kernloch-Tabelle und Praxis
Präzises Vorbohren ist die Grundlage für saubere und belastbare Gewinde. Wer M4, M5, M6, M8 oder M10 Gewinde schneiden möchte, muss den richtigen Kernlochdurchmesser kennen. Schon wenige Zehntelmillimeter Abweichung können die Stabilität der Schraubverbindung beeinträchtigen. In diesem Leitfaden erfahren Sie detailliert, wie groß Sie vorbohren müssen, welche Kernlochgrößen gelten und welche Techniken beim Gewindeschneiden entscheidend sind. So arbeiten Sie sicher, materialschonend und technisch korrekt.
Das Wichtigste in Kürze
- Für ein M6 Gewinde beträgt der Kernlochdurchmesser 5,0 mm.
- M4 benötigt 3,3 mm, M5 4,2 mm, M8 6,8 mm und M10 8,5 mm.
- Die Faustformel „Gewindemaß × 0,8“ liefert nur einen Richtwert.
- Durchgangsbohrung für M6 Schrauben: 6,5 mm.
- Schmierung, richtige Drehzahl und Rückwärtsschneiden verbessern die Gewindequalität.
Wie groß muss man für M4, M5, M6, M8 und M10 Gewinde vorbohren?
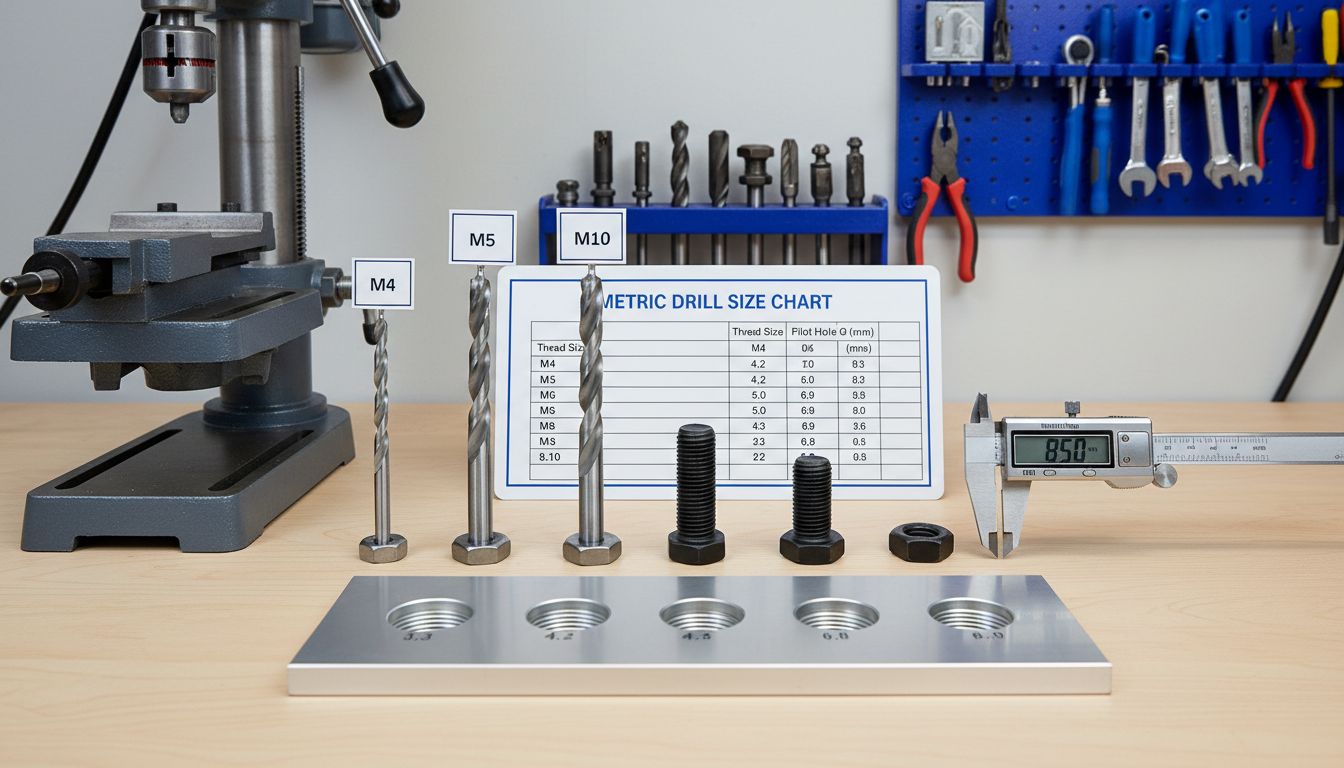
Für metrische Regelgewinde gelten folgende Kernlochdurchmesser: M4 = 3,3 mm, M5 = 4,2 mm, M6 = 5,0 mm, M8 = 6,8 mm und M10 = 8,5 mm. Diese Werte gewährleisten eine saubere Gewindeform und hohe Festigkeit.
Grundlagen des Vorbohrens für M6 Gewinde
Das Vorbohren für ein M6 Gewinde erfordert Genauigkeit. Der empfohlene Kernlochdurchmesser beträgt 5,0 mm. Dieses Maß entspricht dem Standard für metrische Regelgewinde. So bleibt ausreichend Material stehen, damit der Gewindebohrer stabile Flanken schneiden kann. Wird zu klein gebohrt, steigt der Kraftaufwand deutlich. Wird zu groß gebohrt, leidet die Tragfähigkeit. Deshalb ist Präzision entscheidend. Außerdem sollten Sie hochwertige HSS-Bohrer verwenden. Achten Sie auf eine kontrollierte Drehzahl. Verwenden Sie zusätzlich Schneidöl, um Reibung und Hitze zu reduzieren. Das schützt Werkzeug und Werkstück.
Das richtige Kernloch für M4, M5, M6, M8 und M10 finden
Die Kernlochgröße hängt direkt vom Gewindedurchmesser ab. Für M4 beträgt sie 3,3 mm. Für M5 sind es 4,2 mm. Beim M6 Gewinde bleiben es 5,0 mm. M8 erfordert 6,8 mm. Und M10 benötigt 8,5 mm. Diese Werte basieren auf der Standardsteigung metrischer Regelgewinde. In weichen Materialien wie Aluminium kann das Kernloch minimal größer gewählt werden. Das verhindert Ausreißen. In Edelstahl hingegen sollte exakt gebohrt werden. So bleibt die Gewindegeometrie stabil. Die Materialhärte beeinflusst also das optimale Ergebnis deutlich.
Gewinde Kernloch Tabelle für M1 bis M12
Die folgende Tabelle zeigt die exakten Bohrerdurchmesser für metrische Regelgewinde. Sie ersetzt die ungenaue Faustformel „Gewindemaß × 0,8“.
| Gewindegröße | Bohrerdurchmesser |
|---|---|
| M1 | Ø 0,75 mm |
| M2 | Ø 1,6 mm |
| M3 | Ø 2,5 mm |
| M4 | Ø 3,3 mm |
| M5 | Ø 4,2 mm |
| M6 | Ø 5,0 mm |
| M7 | Ø 6,0 mm |
| M8 | Ø 6,8 mm |
| M9 | Ø 7,8 mm |
| M10 | Ø 8,5 mm |
| M11 | Ø 9,5 mm |
| M12 | Ø 10,2 mm |
Diese Tabelle bietet maximale Sicherheit. Viele hochwertige Schieblehren besitzen solche Werte sogar eingraviert. Das erleichtert die Arbeit in der Werkstatt erheblich.
Die passende Durchgangsbohrung für M6 Schrauben
Neben dem Kernloch spielt auch die Durchgangsbohrung eine Rolle. Für M6 Schrauben wird üblicherweise 6,5 mm empfohlen. Dieses Maß ermöglicht der Schraube freies Gleiten. Nur das Gewinde greift im Gegenstück. Das reduziert Spannungen. Besonders bei unterschiedlichen Materialien ist das wichtig. Auch thermische Ausdehnung wird so besser ausgeglichen. Ist die Durchgangsbohrung zu klein, entsteht Druck. Ist sie zu groß, sinkt die Stabilität. Deshalb sollte auch hier exakt gearbeitet werden.
Techniken beim Vorbohren und Gewindeschneiden
Die Technik beeinflusst das Ergebnis stark. Beginnen Sie mit niedriger Drehzahl. Steigern Sie diese nur bei Bedarf. Verwenden Sie immer Schneidöl. Das reduziert Hitze und Verschleiß. Nutzen Sie bei härteren Materialien Kobaltbohrer. Achten Sie außerdem auf geraden Ansatz. So verhindern Sie schief geschnittene Gewinde. Wenden Sie die Technik des Rückwärtsschneidens an. Drehen Sie den Gewindebohrer nach wenigen Umdrehungen leicht zurück. Dadurch brechen Späne ab. Das sorgt für saubere Flanken. Und das Gewinde bleibt präzise.
Vergleich: M4, M5, M6, M8 und M10 im Einsatz
M4 wird häufig in der Feinmechanik eingesetzt. Es eignet sich für Elektronik und leichte Bauteile. M5 bietet etwas mehr Stabilität. Es findet sich oft im Fahrzeugbereich. M6 ist ein Allrounder. Es wird im Maschinenbau und Möbelbau genutzt. M8 ist deutlich belastbarer. Es kommt in tragenden Konstruktionen vor. M10 bietet hohe Tragfähigkeit. Es wird im Stahlbau und bei großen Maschinen verwendet. Jede Größe hat also ihren Zweck. Die Wahl hängt von Last und Platzangebot ab.
Die Faustformel: So berechnen Sie den Bohrdurchmesser selbst
Wenn Sie keine Tabelle zur Hand haben, hilft eine einfache mathematische Faustformel, um zu bestimmen, wie groß Sie für M4, M5, M6, M8 oder M10 Gewinde vorbohren müssen. Die Regel lautet: Gewindenenndurchmesser (D) minus Steigung (P) = Kernlochbohrer-Durchmesser.
Materialkunde: Vorbohren in Metall, Edelstahl und Aluminium
Die Frage, wie groß das Vorbohren für M4 bis M10 Gewinde ausfallen muss, hängt auch vom Werkstoff ab. Während man sich bei Baustahl strikt an die Tabellenmaße hält, neigen weichere Materialien wie Aluminium zum „Schmieren“, weshalb hier eine gute Schmierung mit Schneidöl oder Spiritus essenziell ist.
Bei sehr harten Materialien wie Edelstahl (V2A/V4A) kann das Kernloch minimal größer gebohrt werden, um den Gewindebohrer vor dem Bruch zu schützen, sofern die Festigkeitsanforderungen dies zulassen. Achten Sie bei Edelstahl auch auf eine niedrige Drehzahl und ausreichend Kühlung, um ein Verglühen des Bohrers zu vermeiden.
Der entscheidende Zwischenschritt: Das Senken des Kernlochs
Nachdem Sie ermittelt haben, wie groß Sie für M4, M5, M6, M8 oder M10 vorbohren, sollten Sie das Loch vor dem eigentlichen Gewindeschneiden unbedingt ansenken. Verwenden Sie einen 90°-Kegelsenker, um eine Fase zu erzeugen, die etwas größer als der Nenndurchmesser des Gewindes ist. Dies dient zwei Zwecken: Erstens führt die Fase den Gewindebohrer präzise in das Loch ein und verhindert ein Verkanten. Zweitens verhindert der Anschnitt, dass sich beim Schneiden des ersten Gewindegangs das Material nach oben aufwirft, was die plane Auflage von Schraubenköpfen oder Muttern beeinträchtigen würde.
Kernloch-Tabelle für M4, M5, M6, M8 und M10
Für metrische ISO-Regelgewinde mit schneidendem Gewindebohrer gelten die bekannten Kernlochmaße. Die Steigung gehört immer dazu, denn „M10“ allein sagt bei einem Feingewinde noch nicht genug. Die folgende Tabelle bezieht sich auf das Regelgewinde und auf einen üblichen Nennbohrer.
| Gewinde | Regelsteigung P | Kernlochbohrer | Faustwert D − P |
|---|---|---|---|
| M4 | 0,70 mm | 3,30 mm | 3,30 mm |
| M5 | 0,80 mm | 4,20 mm | 4,20 mm |
| M6 | 1,00 mm | 5,00 mm | 5,00 mm |
| M8 | 1,25 mm | 6,80 mm | 6,75 mm, als Standardbohrer 6,80 mm |
| M10 | 1,50 mm | 8,50 mm | 8,50 mm |
Das technische Gewindekompendium von Walter Tools weist für diese Regelgewinde 3,30, 4,20, 5,00, 6,80 und 8,50 Millimeter als Kernlochbohrer aus. Die Formel Nenndurchmesser minus Steigung liefert einen guten Merkwert, ersetzt bei Feingewinde, besonderen Toleranzen und Formgewinde aber nicht die Werkzeugtabelle.
Schneidgewinde und Formgewinde nicht verwechseln
Ein Gewindebohrer schneidet Späne aus dem Kernloch. Ein Gewindeformer verdrängt den Werkstoff plastisch und erzeugt keine Schneidspäne. Dafür benötigt er einen anderen, meist größeren Vorbohrdurchmesser, der vom Werkzeug, Werkstoff und gewünschten Traganteil abhängt. Wer vor dem Formen mit 5,0 Millimetern für M6 bohrt, nur weil dieser Wert in einer Schneidtabelle steht, riskiert zu hohes Drehmoment und Werkzeugbruch.
Vor dem Bohren lesen: Auf Werkzeug und Verpackung stehen Gewindeart, Nenndurchmesser, Steigung und häufig der empfohlene Kernlochbereich. Bei Maschinenwerkzeugen kommen Schnittdaten, Kühlschmierung und zulässige Werkstoffe hinzu.
Auch ein Feingewinde braucht ein anderes Kernloch. M10 × 1,25 hat eine kleinere Steigung als M10 × 1,5 und wird deshalb nicht nach derselben Tabellenzeile gebohrt. Gleiches gilt für Gewindeeinsätze: Deren Aufnahmegewinde folgt den Vorgaben des jeweiligen Systems. Weitere Maße finden Sie in der Übersicht metrische ISO-Gewinde nach DIN 13.
Bohrung messen, bevor der Gewindebohrer ansetzt
- Werkstück sicher spannen und Bohrstelle ankörnen.
- Passenden Bohrer auf Rundlauf und Schneiden prüfen.
- Mit geeigneter Drehzahl rechtwinklig bohren und Kühlschmierung an Werkstoff sowie Werkzeug anpassen.
- Bohrung entgraten und eine kleine Einlauffase herstellen, ohne den ersten tragenden Gewindegang unnötig zu verkürzen.
- Bohrerdurchmesser und tatsächliche Bohrung kontrollieren. Ein verschlissener oder schlagender Bohrer kann größer schneiden als auf dem Schaft steht.
- Gewindebohrer gerade ansetzen und Späne nach Werkzeugtyp sicher abführen.
Bei Grundlöchern zählt die nutzbare Gewindetiefe. Der Bohrer muss tiefer reichen als das fertige Gewinde, weil Bohrerspitze und Anschnitt des Gewindebohrers Platz brauchen. Der konkrete Zuschlag ergibt sich aus Werkzeuggeometrie und Konstruktion; ein pauschaler Millimeterwert passt nicht für alle Größen.
Fazit
Wer weiß, wie groß man für M4, M5, M6, M8 und M10 Gewinde vorbohren muss, arbeitet sicherer und präziser. Die richtigen Kernlochmaße sind entscheidend für Stabilität und Langlebigkeit. Besonders das M6 Gewinde mit 5,0 mm Kernloch gehört zu den häufigsten Anwendungen. Nutzen Sie die Tabelle als verlässliche Referenz und setzen Sie auf saubere Technik. So vermeiden Sie Fehler und erzielen professionelle Ergebnisse bei jedem Projekt.
Häufige Fragen
Wie groß bohrt man für M4 vor?
Für ein geschnittenes metrisches M4-Regelgewinde mit 0,70 Millimeter Steigung ist 3,30 Millimeter der übliche Kernlochbohrer. Für Feingewinde, Gewindeformer oder Einsätze gilt die jeweilige Werkzeugtabelle.
Wie groß bohrt man für M5 vor?
M5 × 0,8 wird für ein Schneidgewinde üblicherweise mit 4,20 Millimetern vorgebohrt. Bohrerzustand, Rundlauf und Werkstoff beeinflussen den tatsächlich entstehenden Durchmesser.
Wie groß bohrt man für M6 vor?
Für M6 × 1,0 beträgt der übliche Kernlochbohrer 5,00 Millimeter. Eine Durchgangsbohrung für eine M6-Schraube ist etwas anderes und richtet sich nach der gewünschten Passungsreihe.
Wie groß bohrt man für M8 vor?
Für das Regelgewinde M8 × 1,25 wird üblicherweise ein 6,80-Millimeter-Bohrer verwendet. Der reine Faustwert D minus P ergibt 6,75 Millimeter und wird auf den vorgesehenen Tabellenbohrer abgestimmt.
Wie groß bohrt man für M10 vor?
Für M10 × 1,5 beträgt das übliche Kernloch 8,50 Millimeter. Bei M10-Feingewinden ändert sich die Steigung und damit auch der erforderliche Vorbohrdurchmesser.
Gilt Nenndurchmesser minus Steigung immer?
Die Formel ist ein Merkwert für viele geschnittene metrische Regelgewinde. Für Formgewinde, Feingewinde, besondere Toleranzen und Gewindeeinsätze verwenden Sie die Daten des konkreten Werkzeugs.
Warum bricht ein Gewindebohrer trotz richtigem Kernloch?
Häufige Ursachen sind schiefes Ansetzen, verklemmte Späne, ungeeignetes Werkzeug, falsche Schnittwerte, fehlende oder falsche Kühlschmierung und zu geringe Bohrtiefe im Grundloch.
Muss das Kernloch angesenkt werden?
Eine kleine Einlauffase erleichtert gerades Ansetzen und entfernt den Grat. Sie darf nicht unnötig groß werden, sonst geht tragende Gewindelänge verloren. Größe und Winkel richten sich nach Werkzeug und Zeichnung.
⇓ Weiterscrollen zum nächsten Beitrag ⇓